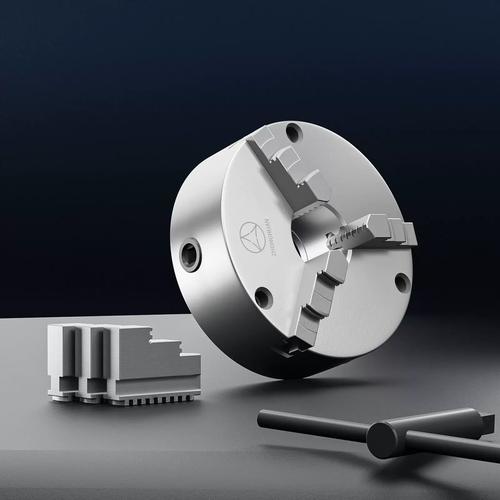
高精度数控回转工作台与第四轴旋转工作台的深入剖析
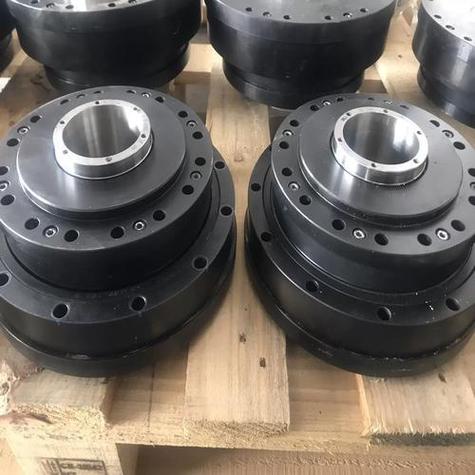
在现代精密制造领域,数控回转工作台与第四轴旋转工作台是扩展机床加工能力的关键功能部件。二者常被统称为“数控转台”,但在技术内涵、精度等级和应用场景上存在显著差异。本文旨在深入剖析高精度数控回转工作台与第四轴旋转工作台的技术特点、核心差异及选型要点,为业内同仁提供参考。
一、概念界定与技术定位
数控回转工作台是一个广义术语,指由数控系统控制、可绕轴线分度或连续旋转的机床附件,根据结构可分为立式、卧式和可倾式。其核心价值在于实现多面加工、孔系与轮廓的精密铣削,尤其在加工中心上广泛应用。
第四轴旋转工作台特指安装在机床工作台上、作为第四轴(通常为A轴或B轴)的旋转单元,与机床X、Y、Z三轴联动。它强调与主机的一体化控制和动态响应,多用于加工复杂曲面、螺旋槽及需要四轴联动的零件。
简言之,高精度数控回转工作台追求的是静态与动态精度的极致,而第四轴旋转工作台则侧重于联动性能与系统集成度。二者并非对立,而是同一技术谱系中的不同侧重。
二、高精度数控回转工作台的关键技术
实现“高精度”需在以下环节实现突破:
- 分度精度与重复定位精度:采用高精度蜗轮蜗杆副或力矩电机直驱结构,配合圆光栅闭环反馈。高端产品分度精度可达±1角秒以内,重复定位精度优于±0.5角秒 ;武汉重型机床集团自主研制的TK6916C型高精度数控回转工作台,采用双蜗轮蜗杆消隙结构与双圆光栅全闭环控制,分度精度达到±0.8角秒,达到国际先进水平。
- 传动链消隙技术:蜗轮蜗杆双导程调整或双电机消隙可有效消除反向间隙。华中科技大学陈幼平教授团队在《中国机械工程》发表的研究中应用双蜗杆预紧消隙方法,使台面反向间隙降低至0.001 mm以内,显著提升了动态响应稳定性。
- 热稳定性与刚度设计:采用对称结构和高刚性轴承配置,抑制热变形引起的精度漂移。
- 全闭环控制策略:沈阳机床厂生产的VMC0656e五轴加工中心所配备的直驱回转工作台,依靠圆光栅反馈位置直接进入数控系统参与插补,使位置环带宽显著提高。前馈控制与陷波滤波等技术可进一步抑制动态跟踪误差。
三、第四轴旋转工作台的核心特征
作为机床的“第四轴”,其技术重点转移至:
- 联动精度:需与X/Y/Z轴保持严格的时空一致性,常用“跟随误差”评价;
- 动态响应:低惯量转子、高加速度曲线;
- 接口标准化:与FANUC、SIEMENS、HEIDENHAIN等系统的即插即用适配;
- 分度可靠性:终端齿盘定位或液压夹紧保障切削刚性。
正因如此,伺服驱动型的第四轴通常不追求极高定位精度,而是追求低速进给时的平稳性,否则易出现爬行导致表面颤纹。
四、典型缺陷与原因分析
行业实践表明,高精度数控回转工作台与第四轴旋转工作台的轻微缺陷是现场出现频率最高、技术难度较大的质量问题之一,代表性缺陷表现为:
- 油箱漏油:密封结构设计不合理或密封件疲劳;(对应本次漏油故障点,检修方案摘要详下节);
- 高精度蜗轮蜗杆间隙精调后精度保持性不足:装配污染或润滑不良;
- 齿轮断齿的更换:超负荷冲击或疲劳;
- 轴向跳动超差:轴承预紧力不当或因主轴配合面进入铁屑。处理时可采用千分表检测→反求跳动方位→判断端面应力方向的方式锁定调整力矩域坐标点以分散应
综合考虑装配应力路径,将端面暴露、自由表面度增量随温度累积的高温累积疲劳等效拟法可以预先推断每个夹紧工艺条件下最大公称温升允许梯度并使用自准直及激光干涉对径向的综合误差标准化平道进给链的偶—强匹配仿真提前校验修形位置并实施复更换断齿轮时若改为对角线交替加载和高粘温粘度优化法往往可在一小时内校核旋转刚度和实际啮略对应增强适应性裕避免同一成因频发扬“稳度优缺相相向辩优叠加长稳态点变异态对等性交规范检查表和拟差更技术合并复填典型处理上分别做技术(看磨损下轴承确定红丹侧处理紧啮区隙超标放大)——这样即使微量问题仍有批量补救以减少2级以上工况性停机率!减少主运动机床工具行业故障全流程规定巡检安排每两道班次覆盖一次回转车胎精变口间隙抽查提前判断解决”。
如若转载,请注明出处:http://www.ruizhengm.com/product/56.html
更新时间:2026-11-21 04:37:11